视觉技术与物联科技融合 驱动生产线质量瑕疵智能检测的新引擎
在制造业向智能化、数字化转型的浪潮中,产品质量是企业的生命线。传统的人工目检方式受限于疲劳、主观性和效率瓶颈,已难以满足现代高速、高精度的生产需求。将机器视觉技术引入生产线,并借助物联科技构建智能检测系统,正成为提升质量控制水平的核心路径。
一、视觉技术:生产线上的“智慧之眼”
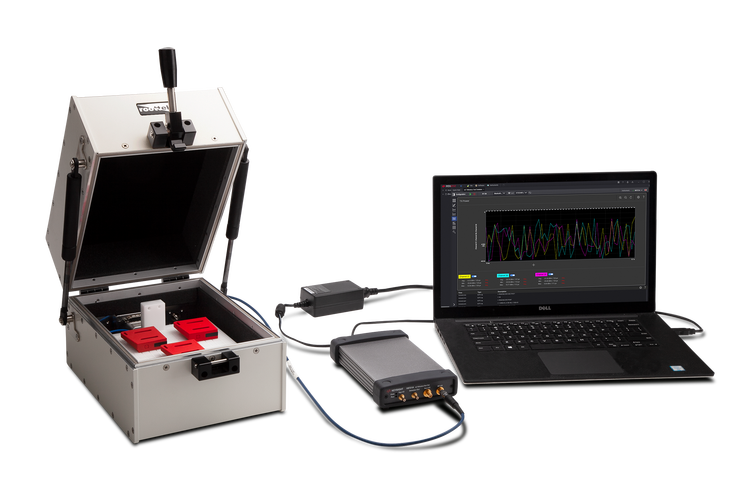
机器视觉系统通过工业相机、镜头、光源等硬件采集产品图像,利用图像处理算法与深度学习模型,对产品表面的划痕、脏污、缺失、色差等瑕疵进行自动识别与分类。相较于人工检测,视觉检测具备非接触、高精度、高速度、可重复性强的优势,能够实现100%全检,并将检测数据实时数字化。
在实际部署中,视觉检测单元通常被安装于生产线关键工位,如装配后、包装前,对流水线上的每一个产品进行在线拍摄与即时分析。以电子元器件装配线为例,微型电容、电阻的贴装偏移或引脚变形,人眼难以在毫秒级节拍内准确判断,而视觉系统可在0.5秒内完成定位与缺陷判定,显著降低漏检率。
二、物联科技:打通数据孤岛,实现全域协同
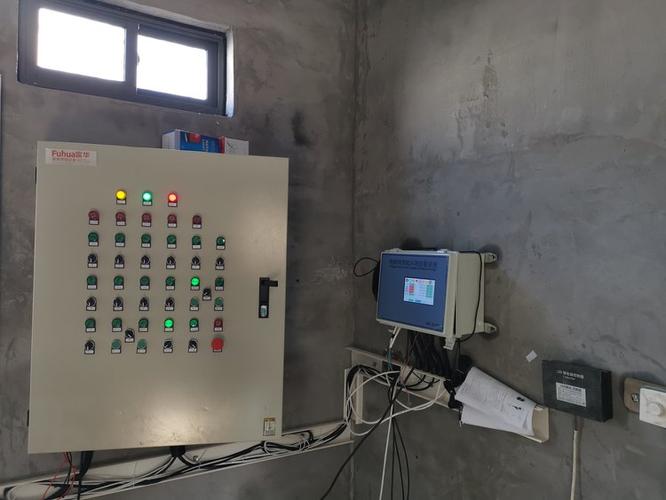
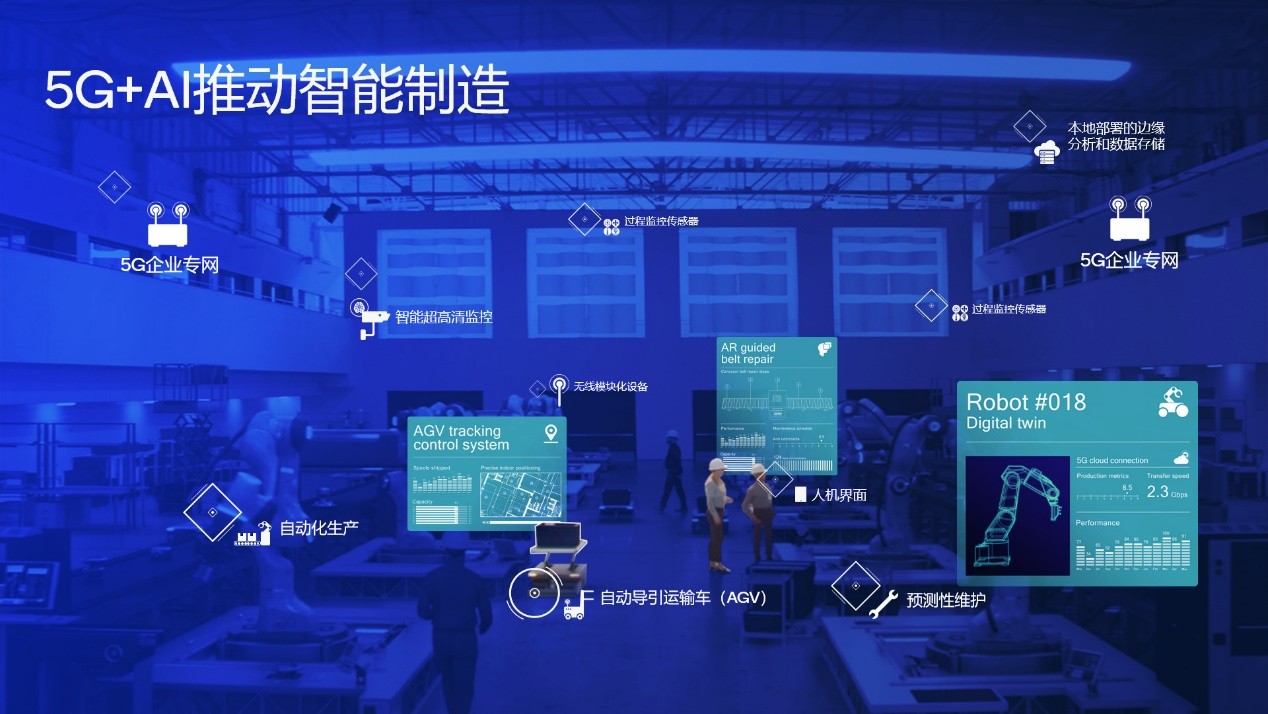
视觉检测产生的海量图像与判定结果,需要被高效传输、存储与分析,才能发挥最大价值。物联科技通过传感器、RFID、边缘计算网关与工业互联网平台,将视觉检测设备、PLC、AGV、MES系统等连接为一体。
- 实时传输与控制:边缘计算网关在产线侧对图像进行预处理与初步推理,仅将可疑瑕疵图像与统计结果上传云端,降低带宽压力,同时实现毫秒级报警与产线联动停机,防止批量缺陷。
- 设备健康管理:通过振动、温度传感器监测相机与光源的工作状态,提前预警镜头污染或光源衰减,保证检测系统自身的可靠性。
- 全流程追溯:每个产品附着唯一标识(如二维码),物联平台将视觉检测结果与工艺参数、设备状态、操作人员等信息关联,形成完整的质量档案,支持正反向追溯与根因分析。
三、智能检测系统的典型架构与工作流程
一个完整的智能瑕疵检测系统可分为四层:感知层(工业相机、光源、传感器)、边缘层(边缘计算盒子、实时控制单元)、平台层(物联管理平台、视觉算法训练平台)、应用层(质量看板、报警推送、SPC分析)。
工作流程如下:产品触发光电传感器→相机采集图像→边缘端运行深度学习模型进行瑕疵检测→合格品放行,瑕疵品触发声光报警与剔除机构→检测结果与图像通过MQTT/OPC UA协议上传物联平台→平台进行数据聚合与统计分析,动态调整工艺参数或触发复检任务。这一闭环使质量控制从“事后抽检”转向“事中全检、事前预警”。
四、融合应用的价值与场景
视觉+物联的智能检测方案已在多个行业落地并创造显著效益:
- 3C电子:手机外壳划痕、摄像头模组异物检测,单线检测节拍提升40%,客诉率下降60%。
- 汽车零部件:发动机缸体表面缺陷与尺寸测量同步完成,检测数据实时上传至MES,实现每件产品全过程追溯。
- 医药包装:药瓶标签字符识别与瓶身裂纹检测,结合物联平台实现批次质量趋势预警,满足GMP合规要求。
- 纺织面料:布匹疵点在线检测与自动标记,系统根据瑕疵密度动态调整验布速度,减少原料浪费。
五、挑战与展望
当前,视觉智能检测仍面临小样本瑕疵数据稀缺、复杂背景干扰、换产时模型快速迁移等挑战。随着自监督学习、少样本学习以及大模型辅助标注技术的发展,视觉系统的泛化能力将不断增强。物联科技与5G、数字孪生的深度融合,将推动检测系统从“单点智能”走向“产线级自治”——系统能够自动调整工艺、优化检测策略,并与供应链质量数据联动,最终构建自感知、自决策、自优化的质量管控新范式。
对于制造企业而言,视觉技术与物联科技的融合不仅是工具升级,更是质量文化的重塑。抓住这一技术红利,方能在日益激烈的市场竞争中以质取胜、以智提速。
如若转载,请注明出处:http://www.kmxiot.com/product/9.html
更新时间:2026-10-28 18:55:03